
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 31-08-2026 المنشأ:محرر الموقع


حدد التسامح فضفاضًا جدًا، وسيفشل عمودك في التجميع. إذا قمت بتحديده بشكل ضيق جدًا، فسوف يؤدي ذلك إلى زيادات هائلة في التكلفة وتأخير المهل الزمنية. في شراء وهندسة قطع غيار الآلات CNC ، يظل تحمل العمود هو المحرك الأساسي لاقتصاديات الوحدة. يبرز الإفراط في التسامح مع الأبعاد غير الحرجة باعتباره الأخطاء الأكثر شيوعًا التي يرتكبها مهندسو DFM (التصميم للتصنيع) اليوم. في كثير من الأحيان، تتطلب الرسومات مواصفات صارمة للغاية على كل سطح على حدة، وذلك ببساطة لأن برنامج CAD يتخلف عن وضع علامة عشرية محددة. يؤدي هذا الإشراف إلى زيادة تعقيد التصنيع دون داعٍ ويسبب اختناقات حادة في عروض الأسعار.
يشرح هذا الدليل الشامل كيفية مواءمة مواصفات التسامح مع المتطلبات الوظيفية الفعلية. سنساعدك على تحقيق التوازن بين الدقة العالية وقابلية التصنيع الواقعية. سوف تكتشف التأثيرات المالية للهوامش الصارمة وتتعلم كيفية تقييم حدود الأبعاد عن طريق التطبيق. وسوف نستكشف أيضًا الدور الحاسم للضوابط الهندسية وأنظمة الملاءمة والسلوكيات المادية. دعونا نلقي نظرة على القواعد الأساسية لتحسين رسوماتك الهندسية الآن.
يؤدي توحيد المعايير ISO 2768 (المتوسطة أو الدقيقة) للأسطح غير المتزاوجة إلى منع تكاليف التصنيع غير الضرورية.
يجب أن يكون الضيق التسامح الأبعاد للعمود محجوزًا بشكل صارم لتركيبات المحامل وواجهات الختم وحوامل التروس.
غالبًا ما يكون تحديد الأبعاد والتسامح الهندسي (GD&T) - وخاصة الجريان والتركيز - أكثر أهمية بالنسبة للأعمدة الديناميكية من التسامح القطري الأساسي.
إن اختيار المواد (على سبيل المثال، تحديد عمود فولاذي مخصص مقابل الألومنيوم) يفرض الثبات الحراري ويؤثر على قدرة الميكانيكي على تحمل تفاوتات تصل إلى ميكرو بوصة.
إن الانتقال من المعيار ±0.005" (±0.127 مم) إلى ±0.0005" (±0.0127 مم) لا يؤدي فقط إلى مضاعفة تكلفة التصنيع. يمكنها أن تضاعفه أربع مرات. أنت لا تدفع فقط مقابل أداة قطع أكثر حدة قليلاً. أنت تشتري معدلات تغذية أبطأ، وتغييرات إدخال متكررة، وبيئات تصنيع يتم التحكم فيها بشكل كبير.
عندما تقوم بتقليص هامش الخطأ المقبول، فإنك تفرض خطوات عملية. تتعامل مراكز الخراطة CNC القياسية بسهولة مع ±0.005" في عملية واحدة فعالة. أسقط هذا المتطلب إلى ±0.0005"، ويجب على الشركات المصنعة الانتقال فورًا إلى العمليات الثانوية. سوف يستخدمون آلات طحن أو شحذ أو لف أسطوانية متخصصة لضرب تلك النوافذ ذات الحجم الصغير. تستهلك هذه الإعدادات الإضافية كميات هائلة من ساعات العمل وتتطلب مشغلي آلات متخصصين.
علاوة على ذلك، تؤدي الحدود الصارمة إلى رفع معدلات الخردة بشكل كبير. إذا استهدف الميكانيكي نافذة مجهرية، فإن انحراف أداة صغيرة يدمر الجزء بأكمله على الفور. أصبحت بروتوكولات التفتيش أيضًا مكثفة للغاية. لا يمكن لفرق مراقبة الجودة استخدام الفرجار القياسي للتحقق من هذه الأبعاد بشكل موثوق. ويجب عليهم نشر آلات قياس إحداثية (CMMs) أو مقارنات بصرية دقيقة. ويتحمل المشتري كل هذه النفقات المتخصصة في علم القياس مباشرة. أنت تدفع فعليًا مقابل الوقت الذي تقضيه في قياس الجزء، وليس فقط قطعه.
خطأ شائع: يؤدي تطبيق التفاوتات الشاملة لكتلة العنوان على الرسم بأكمله إلى زيادة التكاليف بشكل موحد، حتى في مناطق التخليص الفارغة.
أفضل الممارسات: حافظ على المواصفات الصارمة المترجمة بدقة إلى الواجهات الوظيفية.
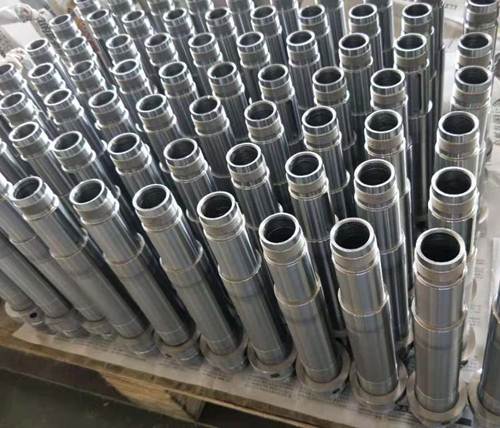
يجب عليك تقييم تحمل أبعاد العمود استنادًا مباشرةً إلى ظروف التزاوج المادية الفعلية التي يواجهها أثناء التجميع. إن معالجة جميع الأقطار بالتساوي يضمن تجاوز الميزانية.
تناسبات الخلوص (فضفاضة للتشغيل): تصف هذه الأعمدة التي تتحرك بحرية داخل التجويف. تتضمن التسميات الشائعة RC1 حتى RC9. استخدمها بشكل أساسي للدبابيس المحورية أو المفصلات أو أعمدة الدوران منخفضة السرعة. إنهم يغفرون الاختلالات الطفيفة ويحافظون على التصنيع اقتصاديًا للغاية. نادرًا ما تحتاج إلى طحن معقد لملاءمة إزالة RC.
تناسبات النقل: توازن بين متطلبات الموقع الدقيقة وسهولة التجميع. تتراوح التركيبات الانتقالية من LC1 إلى LC11، مما يضمن محاذاة دقيقة دون الحاجة إلى قوة ضغط هيدروليكية ثقيلة. سيتم تطبيقها عادةً على دبابيس المحاذاة أو الآليات التي تحتاج إلى تفكيك يدوي من حين لآخر. إنها تتطلب تحولًا دقيقًا ولكنها تتجنب بشكل عام الطحن الثانوي.
التداخل (الصحافة) يناسب: تتطلب التطبيقات عالية المخاطر هذه الحدود القصوى. تشمل الأمثلة FN1 إلى FN5. أنت بحاجة إلى أدوات ضغط لتأمين المحامل والتروس وبكرات القيادة بشكل دائم. تتبع الفرق الهندسية عادة حدود ANSI/ISO لأساس الثقب وتتناسب مع النظام هنا. في نظام أساس الثقب، يمكنك الحفاظ على حجم التجويف القياسي للمثقاب لأن المثقاب يقطع أقطارًا ثابتة. بعد ذلك، يمكنك ضبط قطر العمود لإنشاء التداخل الدقيق.
يجب عليك مطابقة التطبيق مع نطاق التسامح القياسي الدقيق باستخدام إطار عمل بسيط. يتطلب عالي السرعة العمود الرئيسي الدقيق أرقامًا مختلفة جدًا عن التركيب الهيكلي الثابت.
الجدول 1: مصفوفة قرار تطبيق رمح
سيناريو التطبيق | نطاق التسامح ISO المشترك | السلوك المناسب المتوقع | تعقيد الآلات |
|---|---|---|---|
المحور الثابت/التركيب الهيكلي | ح9، ح11 | التخليص (فضفاض إلى مجاني) | منخفض (الخراطة CNC القياسية) |
دبوس المحاذاة القياسي | ح7، ي6 | الانتقال (ملائم إلى الموقعي) | متوسط (تحول دقيق) |
عمود رئيسي دقيق عالي السرعة | ح6، ز6، م6 | التدخل (اضغط للتصغير) | عالية (تحول + طحن أسطواني) |
لماذا لا يكفي التحكم الأساسي في القطر؟ يمكن قياس العمود بشكل مثالي ضمن حدود القطر ولكنه لا يزال يبدو منحنيًا بشكل واضح. يطلق المهندسون على هذا بالعامية اسم "تأثير الموز". إذا كنت تتحكم في الحجم فقط، فإنك تتجاهل الشكل تمامًا. تعمل الأبعاد الهندسية والتسامح (GD&T) على حل هذه الفجوة الوظيفية.
إجمالي التشغيل مقابل التشغيل الدائري: يجب عليك التحكم في التوازن الديناميكي بشكل صارم للتطبيقات ذات عدد الدورات في الدقيقة العالية. الاهتزاز الكارثي يدمر المحامل بسرعة إذا ترك دون رادع. يتحكم الجريان الدائري في مقطع عرضي واحد للعمود الدوار. يتحكم إجمالي الجريان في السطح الأسطواني بأكمله في وقت واحد على طول محور المسند. حدد إجمالي الجريان عندما يتفاعل سطح العمود بالكامل ديناميكيًا مع مكون التزاوج.
التركيز والأسطوانة: استخدم هذه الضوابط الهندسية الصارمة بعناية فائقة. يضمن التركيز أن المحور المركزي للأسطوانة يتطابق تمامًا مع محور مسند الإسناد. تجبر الأسطوانة السطح ثلاثي الأبعاد بالكامل على شكل أنبوب مثالي. على الرغم من كونها نقية رياضيًا، إلا أنه من الصعب فحص وسائل الشرح هذه. في كثير من الأحيان، تحقق التفاوتات الموضعية القياسية أو التشغيل البسيط نفس الهدف الوظيفي تمامًا بجزء صغير من سعر الفحص.
مخاطر التنفيذ: تجنب الإفراط في تطبيق GD&T. يضع العديد من المهندسين وسائل شرح للتركيز على أجزاء المخرطة ذات الإعداد الفردي. تضمن الصلابة المتأصلة لآلة CNC بالفعل التركيز القياسي بشكل طبيعي أثناء عملية قطع واحدة مستمرة. من خلال إضافة وسيلة الشرح، يمكنك إضافة تكاليف فحص CMM واسعة النطاق دون تغيير عملية القطع فعليًا على الإطلاق.
يؤثر اختيار المواد بشكل مباشر على الأبعاد التي يمكن للميكانيكي لديك الاحتفاظ بها بشكل متكرر. لا يمكنك فصل متطلبات الأبعاد الخاصة بك عن اختياراتك المعدنية.
قابلية التشغيل الآلي والانحراف: تدعم صلابة الفولاذ الكربوني الحدود الأكثر إحكامًا بشكل جميل. فكر في السبائك القوية مثل 1045 أو 4140. يقاوم العمود الفولاذي المخصص ضغط أداة القطع بشكل جيد للغاية. على العكس من ذلك، فإن المواد الأكثر ليونة مثل الألومنيوم 6061 أو بلاستيك Delrin تنحرف بعيدًا عن ملحق القطع. هذا الانحراف الطبيعي يجعل الاحتفاظ بهامش ±0.0005' غير متسق بشكل جنوني عبر عملية الإنتاج.
متغيرات التمدد الحراري: تولد الآلات العدوانية حرارة موضعية مكثفة. قد يتم قياس أحد المكونات بشكل مثالي عندما يكون ساخنًا في ظرف المخرطة. ومع ذلك، بمجرد أن يبرد إلى درجة حرارة الغرفة في معمل الفحص، فإنه ينكمش خارج المواصفات. يجب عليك حساب النمو الحراري. يتغير التسامح الذي يتم الحفاظ عليه بشكل مثالي في درجة حرارة الغرفة بشكل كبير في حالة ارتفاع درجة حرارة الجزء أثناء عمليات الدوران السريعة.
الإجهاد المتبقي وصفحة الاعوجاج: غالبًا ما يخفي الفولاذ المدرفل على البارد ضغوطًا داخلية متبقية هائلة. عندما تقوم أداة القطع بإزالة المواد، فإنها تحرر تلك الضغوط المحتبسة بشكل غير متساو. ينحني الفولاذ أو يلتوي بشكل طبيعي. بالنسبة للأجزاء عالية الدقة، تصبح خطوات تخفيف الضغط أو التلدين شرطًا ضروريًا قبل التشطيب النهائي. تعمل هذه الخطوة الحرارية الإضافية على تثبيت الشبكة المعدنية وتمنع حدوث انحراف محبط بعد المعالجة.
اتبع هذه الخطوات العملية لتثبيت رسوماتك الهندسية بدقة. يضمن هذا النهج المنهجي أنك لا تدفع إلا مقابل الدقة التي تحتاج إليها بالفعل.
الخطوة 1: الإعداد الافتراضي للمعيار (ISO 2768-m): ابدأ الرسم هنا. قم بتطبيق هذا المعيار المتوسط على جميع الأطوال غير المتزاوجة، والحواف التجميلية، ونقوش الخيوط. لا تبالغ في التفكير في المساحات الفارغة. دع ممارسات التصنيع القياسية تتعامل مع الجزء الأكبر من الهندسة.
الخطوة 2: عزل الواجهات الحرجة: قم بتطبيق الحدود التقييدية (مثل +/- 0.0005' أو h6) بشكل صارم على دفاتر التحميل وسدادات الختم وواجهات محرك الأقراص. قم بتقييد مناطق التصنيع الباهظة الثمن إلى أجزاء من البوصة بدلاً من طول العمود بالكامل.
الخطوة 3: مراجعة نسب العرض إلى الارتفاع: انظر بعناية إلى نسبة الطول إلى القطر (L:D). تبدأ الأعمدة التي تتجاوز نسبة 10:1 في الضرب أثناء الدوران. إنها تتطلب مساند ثابتة أو غراب خلفي لدعم القطع. يؤدي هذا الإعداد الإضافي إلى تعقيد قدرة الميكانيكي على الالتزام بالأرقام الصارمة دون التسبب في الثرثرة.
الخطوة 4: محاذاة المورد: تحدث إلى شريك التصنيع الخاص بك مبكرًا. قم بتوصيل النية الوظيفية الفعلية. أخبرهم، 'هذه المجلة تتزاوج مع محمل 6204،' بدلاً من مجرد إسقاط كتلة ضيقة عامة على الرسم. يساعد هذا السياق ورشة الآلات على اختيار أفضل استراتيجية تصنيع على الإطلاق.
يعد تحديد التفاوتات المناسبة للعمود المُشكَّل باستخدام الحاسب الآلي بمثابة تمرين في ضبط النفس الوظيفي. يجب عليك مقاومة الرغبة في المبالغة في هندسة المساحات الفارغة. فيما يلي النقاط النهائية القابلة للتنفيذ:
قم بمحاذاة أرقامك مع جداول ANSI/ISO القياسية للتخلص من التخمين.
احتفظ بالمواصفات الصارمة حصريًا لأسطح التزاوج المهمة لحماية ميزانيات المشروع.
خذ في الاعتبار خصائص المواد مثل التمدد الحراري وانحراف الأداة قبل وضع اللمسات النهائية على المنازل العشرية.
تذكر أن إجمالي الجريان غالبًا ما يتحكم في التوازن الديناميكي بشكل أفضل من قيود القطر البسيطة.
كخطوة تالية، نحث المشترين بشدة على مراجعة رسومات CAD الحالية الخاصة بهم. ابحث عن التفاوتات البطانية التي عفا عليها الزمن والتي تسبب احتكاكًا غير ضروري في الاقتباس. استشر الفريق الهندسي لسوق دبي المالي التابع لشريك التصنيع الخاص بك قبل أن تطلب عرض أسعار نهائيًا. يمنع الاتصال المفتوح الإفراط في الهندسة المكلفة ويضمن أداء تجميع موثوقًا وطويل الأمد.
ج: المعيار الأساسي للميزات غير الحرجة هو ISO 2768 متوسط (م) أو جيد (و). بالنسبة للأحجام الاسمية النموذجية، يُترجم هذا عادةً إلى حوالي ±0.1 مم. يغطي هذا المعيار جميع الأطوال التجميلية، والحواف، والخلوصات، مما يحافظ على سرعة المعالجة الأساسية وفعالية عالية من حيث التكلفة.
ج: تتميز الأعمدة الطويلة بطبيعتها بنسب عالية من الطول إلى القطر (L:D). إنهم يعانون من ثرثرة الأدوات وانحراف المواد الثقيلة أثناء القطع. يتطلب الاحتفاظ بأرقام ضيقة إعدادات متخصصة مثل المساند الثابتة أو غراب الذيل. تؤدي هذه التدخلات اليدوية إلى إبطاء أوقات الدورة بشكل كبير، مما يزيد من سعر القطعة النهائية.
ج: يجب عليك عمومًا اتباع نظام "الثقب الأساسي". يفرض التفضيل الهندسي القياسي الحفاظ على معيار التجويف لأن الموسعات والدبابيس تقطع الأحجام الثابتة. يمكنك بعد ذلك تطبيق تعديلات التسامح المحددة على قطر العمود لإنشاء الخلوص المطلوب أو تناسب التداخل.
ج: تعمل المواد المستقرة مثل سبائك الفولاذ 4140 أو الفولاذ المقاوم للصدأ 303 أو المخزون المطحون بشكل أفضل. يحدد الاستقرار المادي قدراتك النهائية على التحمل. تقاوم هذه المعادن الصلبة انحراف الأداة وتحافظ على ثبات حراري ممتاز، مما يسمح للميكانيكيين بالاحتفاظ بأرقام صغيرة الحجم باستمرار.